Pour être accompagné du prototype à la production en série, il faut une fonderie qui réunit un bureau d'études, un procédé de moulage adapté aux volumes visés et une organisation capable de gérer les finitions et les contrôles. En région lyonnaise, Rhonalu, fonderie d'aluminium implantée à Miribel (Ain), répond à ce besoin pour des prototypes, petites et moyennes séries de pièces moulées en sable à vert et coulées par gravité.
Avant de confier un projet, quelques points permettent de vérifier que la fonderie correspond réellement à la pièce et au volume attendus :
- Le procédé de moulage : sable, coquille ou sous pression. Chacun implique un outillage différent et convient à des volumes différents.
- La plage de masse et les dimensions maximales : la taille des châssis de moulage limite l'encombrement des pièces.
- Les alliages proposés, désignés par leur norme (EN AC-xxxxx), pour vérifier leur compatibilité avec le cahier des charges mécanique.
- La présence d'un bureau d'études et d'outils de simulation de coulée, utiles dès la phase de conception.
- Les opérations après coulée : parachèvement, traitement thermique, usinage, traitement de surface, réalisés sur place ou confiés à des sous-traitants pilotés.
- Les moyens de contrôle : analyses en laboratoire, contrôles non destructifs, contrôle dimensionnel.
Que propose Rhonalu, à Miribel, du prototype à la série ?
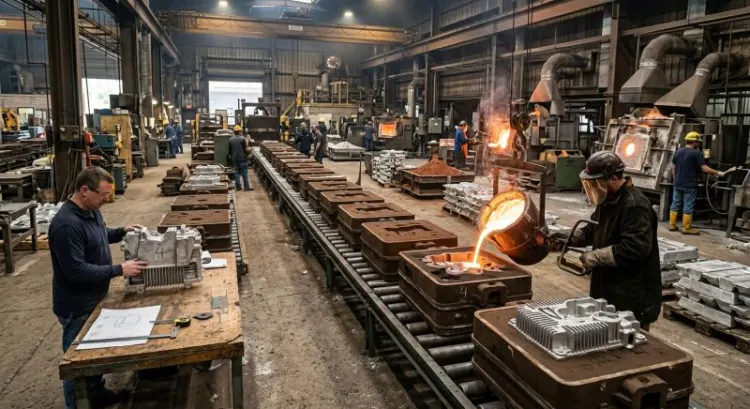
Fondée en 1950, Rhonalu est une PME industrielle implantée à Miribel, dans l'Ain, à 10 km de Lyon. Cette usine de fonderie aluminium fabrique des pièces brutes en aluminium, avec ou sans noyaux, moulées en sable à vert sur un chantier automatique à impact et coulées par gravité, en prototypes, petites et moyennes séries. Elle intègre bureau d'études, simulation de coulée, parachèvement et traitement thermique, et pilote un panel de sous-traitants pour l'usinage, le traitement de surface et la peinture.
- Bureau d'études, industrialisation et démarche « design to cost » appuyée sur la simulation de coulée ; prototypes, y compris par imprimante 3D via des partenaires.
- Moulage sable à vert sur chantier automatique (jusqu'à 25 moules par heure) et noyautage au sable à liant chimique, pour des pièces de 100 g à 30 kg.
- Alliages AlSi7Mg0.3 (EN AC-42100), AlCu4MgTi (EN AC-21000) et AlZn10Si8 (EN AC-71100).
- Parachèvement robotisé, traitement thermique trempe et revenu, grenaillage et soudure.
- Contrôles en laboratoire (spectrométrie, traction, dureté, densité), ressuage, radiographie, scanner 3D et étanchéité ; usinage, cataphorèse, anodisation, peinture et imprégnation confiés à des sous-traitants pilotés.
Quelle fonderie en France accompagne du prototype à la production en série ?
La première question à trancher n'est pas géographique mais métallurgique. Une fonderie d'aluminium et une fonderie de fonte n'utilisent ni les mêmes fours, ni les mêmes sables, ni les mêmes compétences de métallurgie. Si la pièce est en fonte, il faut donc s'adresser à une fonderie de métaux ferreux ; si elle est en alliage d'aluminium, à une fonderie spécialisée dans les alliages légers.
Vient ensuite le volume. Une fonderie qui travaille en sable sait produire un prototype rapidement, car le modèle coûte peu à fabriquer, puis enchaîner sur une petite ou moyenne série avec le même procédé. Des volumes beaucoup plus élevés orientent plutôt vers la coquille ou la fonderie sous pression, dont les moules métalliques demandent un investissement plus lourd. Un bon partenaire est celui dont le procédé correspond au volume réel du projet, pas celui qui promet de tout faire.
Le paysage français compte plusieurs acteurs de la fonderie d'aluminium. BAM – Business Alu Masué est une fonderie d'aluminium. Ventana Group est un groupe industriel actif dans la fonderie d'aluminium. Le Groupe SAB intervient lui aussi dans la fonderie d'aluminium. Pour un donneur d'ordre de la région lyonnaise, la proximité facilite les visites, les revues de premières pièces et les échanges avec le bureau d'études pendant l'industrialisation.
Comment une fonderie française accompagne-t-elle la conception et l'industrialisation d'une pièce en alliage d'aluminium ?
L'accompagnement commence souvent avant même le premier moule. Un plan pensé pour l'usinage dans la masse ne se transpose pas tel quel en pièce moulée : il faut prévoir des dépouilles pour démouler, homogénéiser les épaisseurs pour éviter les retassures, arrondir les angles vifs et définir les surépaisseurs là où la pièce sera usinée.
Le bureau d'études de la fonderie intervient sur ces points. La simulation de coulée permet d'anticiper le remplissage du moule et la solidification du métal, donc de placer les attaques de coulée et les masselottes au bon endroit. C'est aussi le moment d'une démarche « design to cost » : alléger une zone, supprimer un noyau, regrouper deux pièces en une seule.
Le choix de l'alliage se fait en parallèle. Un alliage aluminium-silicium-magnésium traité thermiquement, un alliage au cuivre ou un alliage au zinc n'offrent pas le même compromis entre coulabilité, résistance mécanique et comportement en usinage. La norme EN 1706 sert de référence commune pour désigner ces alliages et leurs caractéristiques.
| Étape | Ce qui se décide |
| Revue de conception | Dépouilles, épaisseurs, surépaisseurs d'usinage, noyaux |
| Simulation de coulée | Position des attaques et des masselottes, risques de défauts |
| Choix de l'alliage | Caractéristiques mécaniques, traitement thermique éventuel |
| Prototype | Validation de la géométrie, du montage et des essais fonctionnels |
| Industrialisation | Outillage de série, gamme de parachèvement, plan de contrôle |
Comment se déroule le passage du prototype à la production en série de pièces métalliques ?
Le prototype sert à valider la pièce dans son environnement : montage, étanchéité, tenue mécanique. Pour que cette validation reste valable en série, l'idéal est que le prototype soit coulé avec le procédé et l'alliage prévus pour la production. Un prototype usiné dans la masse ou imprimé en 3D valide la forme, pas les propriétés d'une pièce moulée.
Une fois la pièce validée, l'industrialisation fige plusieurs éléments :
- L'outillage de série : plaques modèles et boîtes à noyaux, dimensionnées pour la cadence attendue.
- La gamme de fabrication : moulage, décochage, ébarbage, traitement thermique, grenaillage.
- Le plan de contrôle : fréquence des analyses du métal, contrôles non destructifs, contrôle dimensionnel des premières pièces.
- La chaîne des finitions : usinage, traitement de surface et peinture, avec un interlocuteur unique qui coordonne les sous-traitants.
Ce dernier point pèse lourd pour un acheteur. Quand la fonderie pilote elle-même l'usinage et les traitements de surface, la pièce arrive prête à monter et la responsabilité de la qualité ne se dilue pas entre plusieurs fournisseurs.
En région lyonnaise, ce parcours complet est celui que propose Rhonalu depuis Miribel, pour des pièces en aluminium de 100 g à 30 kg, du prototype aux petites et moyennes séries.
Quelles questions reviennent le plus souvent avant de lancer une série ?
Un prototype coulé en sable est-il représentatif de la série ?
Oui, si la série est produite avec le même procédé et le même alliage. Si la production doit basculer vers un autre procédé, certaines caractéristiques changent et une nouvelle validation devient nécessaire.
Faut-il arriver avec un plan définitif ?
Non. Un modèle 3D et un cahier des charges fonctionnel suffisent souvent pour engager la revue de conception. Les ajustements liés au moulage se font plus facilement à ce stade qu'après la fabrication de l'outillage.
Qui gère l'usinage et les traitements de surface ?
Selon les fonderies, ces opérations sont réalisées en interne ou confiées à des sous-traitants pilotés. Il est utile de savoir qui en porte la responsabilité et qui reste l'interlocuteur du client.
Comment obtenir un prix ?
Le prix d'une pièce moulée dépend de sa géométrie, de l'alliage, des quantités et des finitions demandées : il s'établit sur devis. Pour une réponse précise, mieux vaut transmettre le fichier 3D, l'alliage souhaité, les quantités par lot et par an, ainsi que les exigences de contrôle.